Ubicación del proyecto: Taller de impresión, prensa en bobina · Por MorZan
Control de tensión de banda en una prensa: mantener la velocidad de rebobinado igual a la del papel
- Planta / cliente:
- Prensa en bobina, sección de desbobinado y rebobinado
- Publicado:
Imprimir sobre una banda es, antes que nada, un problema de tensión. Con poca tensión el papel se destensa, se arruga, se desplaza lateralmente y se enrolla con bordes irregulares. Con demasiada, la hoja se estira, aparecen cordones en la superficie y, en el peor caso, la banda se deforma o se rompe. Mantener la tensión estable es por tanto un requisito de producción, y en esta prensa se consigue controlando las velocidades relativas de los rodillos de papel y de rebobinado: un problema de sincronización de velocidades, no de control de fuerza.
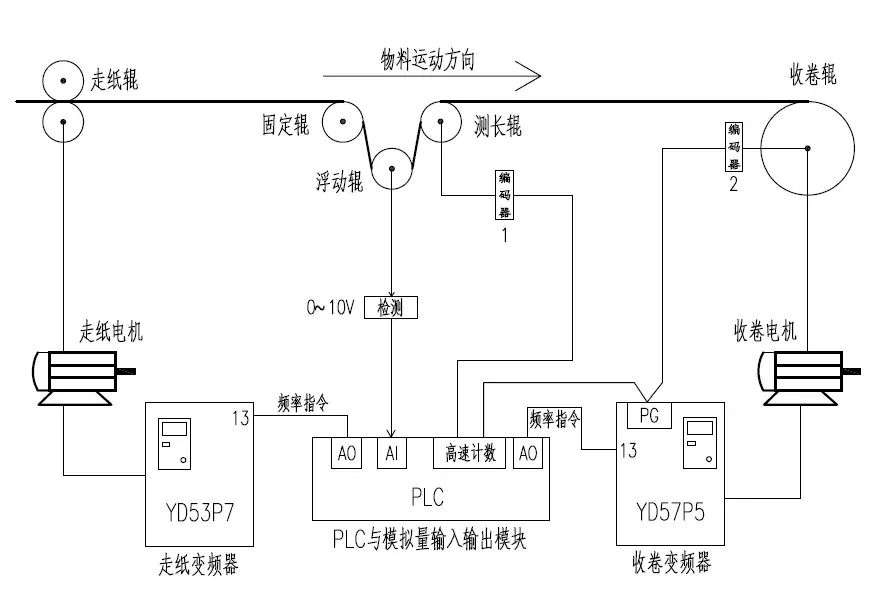
La mecánica consta de un rodillo de papel, un rodillo danzante con cilindro, un rodillo de medición y el rodillo de rebobinado. La presión del cilindro sobre el danzante fija la tensión objetivo, porque el recorrido del danzante es pequeño y la presión es por tanto un indicador preciso de la fuerza. Dos variadores hacen el trabajo: un YD33P7 T4 BN que mueve el motor de papel de 2,2 kW en vector en lazo abierto, y un YD37P5 T4 BN que mueve el motor de rebobinado de 3,7 kW en vector en lazo cerrado con encoder y tarjeta PG-B. Un PLC con dos entradas y dos salidas analógicas supervisa ambos.
La dificultad central es que el diámetro del rollo de rebobinado no deja de crecer. Un motor de 3,7 kW a frecuencia fija aceleraría el papel cada vez más a medida que se llena el rollo, y la tensión se desmoronaría. Por eso el sistema calcula el diámetro de forma continua. Un encoder en el rodillo de medición da la longitud de papel que pasa por unidad de tiempo, y un encoder en el rebobinado da las revoluciones del eje; la longitud dividida por las revoluciones da el diámetro. La referencia de frecuencia del variador de rebobinado se deriva entonces de la referencia del variador de papel, de la relación entre el diámetro del rodillo de papel y el del rollo, y de la relación de reducción mecánica, de modo que ambas velocidades de línea coincidan.
Ese cálculo por sí solo no basta, porque las prensas reales tienen pérdidas por fricción, una banda cuya elasticidad varía, una inercia que cambia durante la aceleración y motores que no están perfectamente igualados. El sistema añade por tanto una corrección procedente del danzante. Un potenciómetro lee la posición del danzante; la desviación respecto a su posición central se multiplica por la frecuencia base y por un coeficiente y se aplica como corrección de entre el 5 % y el 15 % de la frecuencia base, acotada para que el lazo no pueda sobrepasar. La frecuencia de rebobinado es el valor base más o menos esa corrección.
Dos ajustes concentraron buena parte de la puesta en marcha. Ambos variadores tenían sus tiempos de aceleración y deceleración a cero, porque la rampa la genera el PLC: la única forma de que dos motores respondan de forma idéntica es darles una sola rampa y no dos. Y ambos variadores tenían desactivada la prevención de pérdida de velocidad durante el funcionamiento, deliberadamente, para que un movimiento momentáneo del danzante no pudiera hacer intervenir al variador. El comportamiento final cumplió la especificación: el diámetro del rollo de rebobinado varía en un factor de ocho a lo largo de un bobinado, la prensa funciona a cualquier velocidad hasta 180 m/min, el danzante se mantiene dentro de ±5 cm al acelerar y ±1 cm en régimen, y los variadores sustituyeron a un sistema de embrague de polvo magnético cuyos desgastes, calentamiento, carga de mantenimiento y consumo energético eran todos peores.
Datos del proyecto
- Variadores
- YD53P7 T4 BN (papel) + YD37P5 T4 BN (rebobinado, lazo cerrado)
- Motores
- 2,2 kW papel, 3,7 kW rebobinado, con encoders y tarjeta PG-B
- Controlador
- PLC con 2 entradas y 2 salidas analógicas, potenciómetro de rodillo danzante
- Resultado
- El diámetro de bobina varía 8×; velocidad hasta 180 m/min; danzante dentro de ±5 cm acelerando y ±1 cm en régimen
Fotografías del proyecto
Guía sectorial de esta aplicación
Este proyecto pertenece al sector Maquinaria de impresión y envasado. La guía recoge el régimen de servicio, la maquinaria y las reglas de selección de ese sector.
Leer la guía de Maquinaria de impresión y envasado