Ubicación del proyecto: Cantera de caliza, Región Arequipa, Perú · Por MorZan
Variador para transportador de banda y el frenado que nadie presupuestó
- Planta / cliente:
- Cementera, 5.000 t/día de clínker, dos accionamientos de 315 kW en el transportador
- Publicado:
Tres correos urgentes idénticos sobre un transportador en bajada
Ocho cuarenta en la oficina. Tres mensajes sin leer, todos con el mismo asunto.
URGENT CONVEYOR TRIP
El mismo remitente las tres veces, Diego y una cadena de apellidos, en el dominio de una cementera del Perú.
Lo primero que pensé fue la red. Cuando un servidor reintenta, dispara varias copias seguidas, con marcas de tiempo casi pegadas y el cuerpo idéntico hasta el carácter.
Abrí y miré las horas. Las siete cuarenta de anoche, las siete cuarenta y dos, las siete cuarenta y cuatro.
Dos minutos de diferencia. Un servidor no reintenta cada dos minutos. Esto lo hizo una persona. Pulsó enviar, no vio nada, volvió a pulsar, y una vez más.
Lima está trece horas detrás de Pekín. Para él era el comienzo de la noche, el turno de día acababa de entregar y nadie había salido todavía por la puerta.
Seis líneas de inglés en el cuerpo, todas cortas, la gramática mal en varios sitios.
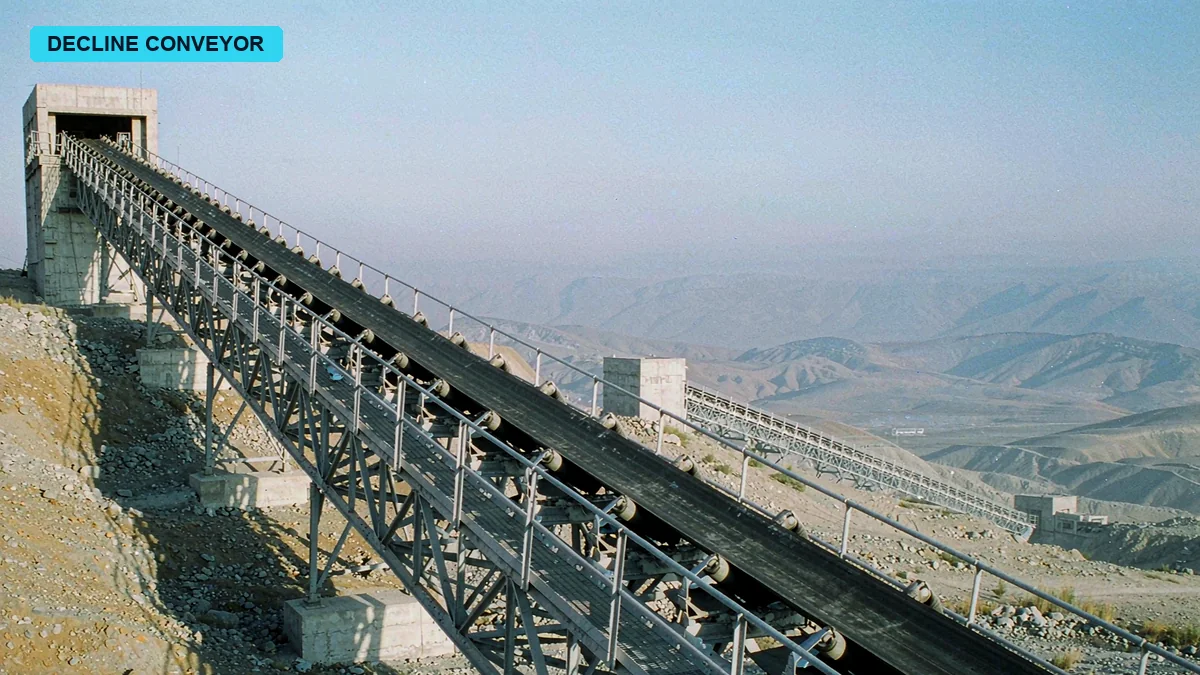
Un transportador de caliza en bajada, 1.850 m de largo, 120 m de desnivel, 1.500 t/h en régimen normal.
Dos motores de 315 kW, 440 V, 60 Hz.
Dispara dos o tres veces por turno, con la banda cargada, el HMI marca sobretensión.
La misma pregunta al final. Si un variador lo resuelve, y de qué tamaño.
Dos adjuntos. Uno es la placa del motor, tomada de frente. El otro es el HMI, letras rojas, OVERVOLTAGE, un número debajo, 780.
Amplié la placa hasta llenar la pantalla. 1.785 rpm, aislamiento clase F, IP55, montaje a pies, fabricado en marzo de 2019.
Un motor de 2019 en una línea que lleva más de una década funcionando significa que los motores se cambiaron. Los originales probablemente se quemaron. Quien lo hizo cambió los motores y nada más.
Me quedé un rato mirando esos tres números. 1.850 m, 120 m de desnivel, 1.500 t/h. La mayor parte del día esos dos motores no arrastran. Los arrastran.
Devolví tres preguntas. Velocidad de banda. Cuándo se cambiaron los rodillos por última vez. Si el freno era mecánico o eléctrico.
Cuarenta minutos después. Velocidad 3,6 m/s. La mitad de los rodillos cambiados el año pasado. Freno mecánico, empujador hidráulico.
1.850 dividido por 3,6 son 514 segundos. Ocho minutos y medio de punta a punta.
A plena carga hay casi diez minutos de piedra sobre esa banda en cualquier momento.
Ocho horas por turno, tres disparos, uno cada dos horas y media más o menos. Cuando dispara, rearrancan, esperan diez minutos, vuelven a marcha. Lo escribió sin signo de exclamación y sin explicar nada. Como quien lee el tiempo.
Le contesté que necesitaba ver la planta.
Respondió rápido. La planta está al sur de Arequipa, a 2.300 m sobre el nivel del mar, a cuarenta kilómetros del pueblo más cercano, y un externo necesita una semana de permiso para entrar.
Todavía tengo esos tres correos. No los borré.
Un transportador de cantera de caliza en el sur del Perú que nunca vi
A este cliente todavía no lo conozco en persona.
Con quien trato es con Diego, el jefe de mantenimiento. Lee inglés pero no lo sigue hablado. Nuestra primera llamada duró cuarenta minutos y entendí un tercio. El resto llegó por escrito después. Ahora trabajamos con texto y notas de voz. Él habla español, yo lo leo con traductor, y cuando una frase no cierra le mando una captura y pregunto.
La trituradora primaria está arriba, en la cantera, y la cementera abajo. La banda va de 2.900 m a 2.780 m, 1.850 m de recorrido horizontal, pendiente media por debajo del siete por ciento.
Esa pendiente no suena a mucho.
El problema es que no descansa. Una bajada continua, sin ningún tramo plano que haga de colchón.
Lo que mandó después fueron doce fotos. Descarga de la trituradora, cabezal, acoplamiento hidráulico, sala eléctrica, tres bastidores a lo largo de la línea y un registro de operación escrito a mano.
El registro salió movido. Le pedí que lo repitiera. Dijo mañana.
Mañana no. Mandó un vídeo de treinta y siete segundos. La cámara arranca en el motor, pasa al HMI donde el texto rojo sigue parpadeando y baja al suelo. La piedra está apilada casi hasta el bastidor. No dice nada. Solo el viento.
Un transportador en bajada no es uno plano con pendiente
Mi primer error fue tratarlo como una reforma normal de transportador.
En una banda plana o en subida el motor siempre trabaja. El variador recorta la corriente de arranque, suaviza paradas y arranques, reparte carga entre motores. Esas tres cosas las he hecho muchas veces.
Una banda en bajada no es eso.
A plena carga, el peso de la piedra empuja la banda. La banda gira la polea, la polea gira el reductor, el reductor gira el motor. El rotor pasa de la velocidad síncrona, el deslizamiento se vuelve negativo, y el motor deja de ser motor y se convierte en generador, inyectando energía de vuelta al variador.
El rectificador de un variador normal es de una sola dirección. Convierte alterna en continua y no convierte continua en alterna. La energía no tiene a dónde ir y se acumula en los condensadores del bus.
La tensión sube. 620, 680, 720, 780.
Actúa la protección. El variador dispara.
Al explicar esto caí en una trampa de idioma. En español el reductor es reductor, una resistencia es resistencia y el variador es variador. En su correo escribió reductor como resistencia. Lo leí como un problema de resistencia y me pasé dos días buscando, sin encontrar nada.
Al día siguiente añadió una línea. No es la resistencia. El reductor hace un ruido raro.
Dos días perdidos para nada.
La energía potencial salió cuatro veces mayor de lo que esperaba
1.500 toneladas por hora son 416,7 kilos por segundo. Un desnivel de 120 m, gravedad 9,81.
416,7 por 9,81 por 120, dividido por mil. 490 kW.
Es la potencia que libera la piedra al caer de arriba de la cantera abajo. Pensé que me había equivocado y lo repetí. No había error.
No todo ese 490 vuelve como regeneración. Roce de rodillos, flexión de la banda, fricción interna del material y la elevación del tramo de subida se llevan 370 kW de la línea.
490 menos 370 quedan 120.
Sesenta para cada motor.
Lo que importa es la naturaleza del número. No es un pulso de frenado. Es potencia que existe de forma continua mientras la banda va cargada. Mientras haya piedra en la banda y desnivel debajo, los 120 kW siguen fluyendo hacia atrás.
Escribí una frase en la propuesta. Esa frase decidió todas las elecciones posteriores.
Esto no es frenado. Esto es generación.
La primera vez que leí sobretensión como sobrecarga
Antes de llegar a eso me equivoqué tres días.
El HMI parpadeaba OVERVOLTAGE. Lo que el personal le contó a Diego era que los motores se calentaban. Las carcasas quemaban al tacto y el relé térmico había actuado dos veces.
Así que busqué sobrecarga. Factor de carga. Nivel del acoplamiento hidráulico. Rodillos gripados. Tensión de banda.
Tres días, nada. A plena carga cada motor tiraba 490 A contra 510 A de placa. Había margen.
Al cuarto día le pedí que registrara corriente y tensión de bus juntas durante los diez minutos previos a un disparo.
Un registrador de papel antiguo. Tiempo en el eje horizontal, dos trazas.
La traza de corriente era plana. La de tensión subía en los últimos dos minutos. En el momento en que la tensión llegaba al pico, la corriente bajaba un poco.
El motor no se quedaba sin fuerza. Estaba entregando energía hacia fuera.
Le di siete u ocho comprobaciones en esos tres días. Él y dos hombres las hicieron todas para nada. Lo reconocí por correo. Contestó que no importaba, que ellos tampoco sabían.
Un variador para transportador de banda empieza por la carga, no por los kW
Lo primero al dimensionar no es calcular potencia. Es decidir qué tipo de carga hay.
Un motor de 315 kW en un ventilador, en una bomba, en una banda, no acaba con el mismo variador. Ventiladores y bombas son carga de par variable. Si bajas la velocidad a la mitad, el par cae a la cuarta parte, y puedes dimensionar en servicio ligero. La banda es par constante. El par apenas cambia de cero a plena velocidad, y en el arranque hay que romper el rozamiento estático, que pide más par que el régimen.
Por eso un transportador de banda se dimensiona en servicio pesado.
La diferencia no está en los kW de la placa. Está en el margen de corriente y en la capacidad de sobrecarga. El mismo bastidor de 315 kW en servicio ligero puede dar 480 A a la salida. El pesado tiene que llegar a 560 A, aguantar 150 por ciento sesenta segundos y 180 por ciento tres segundos.
Esos tres segundos son el momento en que una banda enterrada vuelve a arrancar.
Diego tenía dos ofertas delante y preguntó por qué la diferencia era tan grande.
Le dije que está en tres sitios. El módulo, donde el bastidor pesado va una clase de corriente por encima, con pletina más gruesa y disipador más grande, y eso es la mitad de la diferencia. Los condensadores, donde el pesado lleva más capacidad de bus para pasar el hundimiento del arranque y la subida de la regeneración, y en esta línea menos capacidad significa más disparos por sobretensión. La lógica de protección, donde el pesado ajusta su curva de sobrecarga para par constante y el ligero para par variable, así que si te equivocas el motor sobrevive y el variador avisa primero.
Le dije que el dinero ahorrado en esos tres puntos se devolvería la primera vez que la banda se enterrara.
Eligió pesado.
Par de arranque y par de despegue, los dos números que no se pueden saltar
Hay una casilla en la hoja de selección que dice par de arranque. Mucha gente escribe 150 por ciento y pasa de largo.
Esa casilla necesita dos números.
Uno es el par de aceleración, el que hace falta para llevar la banda de reposo a velocidad nominal, calculado con la inercia. Un transportador largo tiene mucha inercia y necesita una rampa generosa, si no la limitación de corriente aprieta y el arranque se convierte en un arrastre.
El otro es el par de despegue, el que hace falta en el instante en que sacas un montón enterrado. Puede pasar del doble del nominal.
El de despegue es el peligroso. Aparece a velocidad cero, y a velocidad cero el motor no tiene autoventilación. El calor se queda en la jaula.
En esta línea puse 180 por ciento, rampa de cuarenta segundos, curva S.
De dónde salen las 4,5 veces de corriente de arranque
Antes de la reforma era arranque directo con acoplamiento hidráulico.
El arranque directo tira de cuatro a siete veces la nominal. Este midió 4,5 veces, 2.250 A por motor, cerca de 4.500 A con los dos a la vez.
El acoplamiento hidráulico suaviza el golpe mecánico. No suaviza la corriente.
Esa corriente dura doce segundos. La tensión de la subestación se hunde y todo lo que está en la misma barra parpadea con ella. Diego decía que las luces de la planta bajan cuando arranca la banda, y que ya están acostumbrados.
Con variador el arranque es 1,2 veces, 600 A, en cuarenta segundos.
Un cuarto de la corriente, más del doble de tiempo y menos calor. La pérdida va con el cuadrado de la corriente, 1,44 contra 20,25, catorce veces, mientras el tiempo solo crece 3,3.
La pérdida por arranque baja a menos de la cuarta parte.
Cuánto debe durar la curva S
Cuarenta segundos no es un número al azar.
1.850 m a 3,6 m/s son 514 segundos a plena carga. Si aceleras demasiado, el cabezal avanza mientras la cola sigue quieta, la banda se estira y la onda de tensión tarda más de diez segundos en ir y volver.
Si aceleras demasiado poco, la banda se queda mucho tiempo a baja velocidad, donde la película entre banda y rodillo es lubricación límite y el desgaste es peor que en régimen normal.
Cuarenta segundos es lo que dice la experiencia. Quince para despegar, quince de rampa estable, diez para asentar.
La primera prueba fue con treinta segundos. Se oía patinar la polea de cola. Con cuarenta desapareció.
Frenado regenerativo en bajada, resistencia o unidad regenerativa
Volvemos a los 120 kW.
Mi primera propuesta fue unidad de frenado y resistencia de frenado. Es la respuesta estándar. Los manuales lo dicen así. Cuando la tensión de bus pasa el umbral, la unidad conmuta, vuelca el exceso en la resistencia y sale como calor.
Cuatro días después de enviar la propuesta la recalculé en mi mesa y me detuve a mitad.
La resistencia de frenado se dimensiona por ciclo de trabajo. La potencia del catálogo es la potencia al diez por ciento de ciclo, un minuto de trabajo en diez, nueve de enfriamiento.
Esta banda no es un minuto de cada diez. A plena carga en bajada regenera cada minuto.
120 kW en una resistencia diseñada para el diez por ciento es diez veces el trabajo para el que se fabricó.
Para entonces el armario ya estaba en producción.
Le escribí a Diego y le dije que el frenado tenía que cambiar.
Preguntó, cambiar a qué.
Dije, sin resistencia. Regenerativo.
El diez por ciento de ciclo de una resistencia de frenado
El catálogo da a una resistencia de frenado dos números, potencia nominal y potencia de corta duración. La de corta duración puede ser cinco a diez veces la nominal, pero solo durante segundos o decenas de segundos.
Ese diseño corresponde a una parada por deceleración. Un ventilador baja de cincuenta hercios a cero, la inercia se vacía en diez o quince segundos y la resistencia descansa.
Un transportador en bajada no es eso. Su energía no viene de la inercia, viene de la gravedad. Mientras haya piedra en la banda y desnivel debajo, la potencia está ahí. Desaparece cuando paras.
Así que una resistencia de frenado en esta línea no frena. Trabaja como un horno eléctrico de 120 kW.
Un banco de resistencias de 20 kW nominales al diez por ciento, alimentado con 60 kW continuos, pasa de 200 °C en la envolvente en quince minutos. Los hilos se ponen al rojo por zonas y los aisladores se carbonizan.
La pregunta no es si falla. Es cuánto tarda.
Una unidad regenerativa no es un módulo más
Pasar a regenerativo cambia más de un módulo.
La unidad se conecta al bus de continua e invierte la continua a alterna con la misma frecuencia y fase que la red, inyectándola en el lado de entrada. Necesita su propia reactancia de línea, tiene que sincronizarse con la red y lleva su propia protección.
El interior del armario cambia. Una unidad regenerativa genera un calor parecido al del propio variador, así que la refrigeración calculada para una máquina ya no llega. Armario más alto, ventiladores de más caudal.
El lado de entrada también necesita filtro EMI. La unidad conmuta a alta frecuencia y sin filtro las comunicaciones y los instrumentos de toda la línea recogen el ruido. En una cementera importa más de lo normal, porque la báscula de banda y el dosificador trabajan con señales de milivoltios.
El coste es casi el doble de dos unidades de frenado con resistencias.
Y el juego de resistencias habría sido dinero tirado de todas formas.
Manejo de materias primas en cementera, polvo y altitud cuentan
El armario acabó junto a la estación de trituración, a 2.300 m.
La altitud afecta a la refrigeración. El aire es más fino, así que el mismo ventilador se lleva menos calor. Los catálogos empiezan a reducir a partir de 1.000 m, un por ciento por cada cien metros.
A 2.300 m son trece puntos.
315 kW menos trece por ciento quedan 274. Con ese número no se dimensiona directamente. Se hace al revés, divides la potencia necesaria por 0,87, salen 362 y subes un bastidor a 400 kW.
No cogí el 400.
Cogí el bastidor de 315 kW en servicio pesado y luego comprobé su salida real a esa altitud. Un bastidor pesado ya lleva margen de corriente, y con la temperatura interior controlada la reducción medida fue del siete por ciento. Tuve eso por escrito de fábrica, porque si la banda no se podía arrastrar en planta la responsabilidad era mía.
El polvo es el otro problema.
El polvo de una estación de trituración de caliza es alcalino. Absorbe humedad y forma una costra dura sobre las superficies aislantes. Esa costra conduce.
El armario pasó de IP21 a IP54, con filtración en dos etapas en la entrada, malla metálica más filtro plisado, y el filtro cambiado cada tres meses.
Añadí resistencias antihumedad dentro, que entran con el variador parado, para mantener el interior por encima del punto de rocío de noche. Arequipa oscila mucho entre día y noche, veintitantos por la tarde y casi cero antes del amanecer. Aquí la condensación falla más que el polvo.
En la oferta del variador pesado de 315 kW me faltaron tres cosas
Antes de enviar la oferta revisé potencia y corriente tres veces y las medidas del armario dos.
Lo que se me fue fueron otras tres cosas.
Reactancias de línea. Las unidades regenerativas las necesitan, y cada una tiene que llevar la suya, no compartida con el variador. Yo había contado una.
La pletina de bus de continua entre los dos armarios. Los dos variadores comparten bus para intercambiar energía, lo que significa que la pletina se dimensiona con la corriente total. Yo la dimensioné con la de uno.
Repuestos. La línea está en la montaña, a seis horas de la ciudad más cercana, y un ventilador averiado son siete días de espera. El cliente lo pidió él mismo después. No estaba en mi oferta.
Esas tres cosas movieron el importe del contrato dos veces.
La primera revisión molestó a Diego. Dijo, llevan ustedes años en esto, cómo se les pasa.
Le dije, porque esta línea no se cablea como cableamos normalmente. Lo normal es un variador con un motor y sin bus común entre ellos. Aquí los dos tienen que pasarse energía, uno generando mientras el otro quizá tira, así que la corriente en ese bus cambia de sentido.
Se quedó callado un momento y dijo, recalcula y mándalo cuando los números cuadren.
En la segunda oferta puse todo en una tabla, cuarenta y siete líneas, cada una con modelo, cantidad, precio unitario y observación. La columna de observaciones decía qué era obligatorio y qué opcional.
Firmó rápido.
Un variador de 440V 60Hz enviado a Sudamérica, la placa falló primero
El contrato se firmó y la fabricación llevó tres semanas.
El pedido decía 440 V, 60 Hz. Eso estaba bien.
Lo que estaba mal era el número de polos.
Los motores del Perú son de cuatro polos. A 60 Hz la velocidad síncrona es 1.800 rpm y la nominal 1.785. Relación de reductor 26 a 1, diámetro de tambor un metro, velocidad de banda 3,6 m/s.
Cuando hice la hoja de parámetros la calculé a 50 Hz por costumbre. Un motor de cuatro polos a 50 Hz es 1.500 síncrona, 1.485 nominal. Todas las relaciones y velocidades que saqué de ahí estaban bajas.
El variador en sí estaba bien. 440 V 60 Hz es fabricación estándar, bus de continua nominal 620 V.
El problema estaba en los parámetros de fábrica.
La tabla de motor por defecto de fábrica viene a 50 Hz. Si la máquina arranca tal como sale, el motor queda limitado a 50 Hz y la banda se queda en 3 m/s.
La producción se cae de golpe.
A 60 Hz la velocidad de banda se iba un diecisiete por ciento
Solo me acordé de comprobar ese número después de que la mercancía saliera.
Esa noche saqué la hoja de parámetros y la repasé línea a línea. Cuando llegué a frecuencia nominal y vi cincuenta, se me cayó el estómago.
Llamé a fábrica y les dije que lo cambiaran a 60 Hz antes de despachar, velocidad nominal a 1.785 y el punto de debilitamiento con ella.
Fábrica dijo que las cajas ya estaban cerradas y en el almacén esperando el camión.
Dije, ábranlas.
Abrir, recargar y volver a cerrar costó dos días. Esos dos días cayeron sobre una fecha de salida, perdimos el barco reservado, pasamos al siguiente y llegamos once días tarde.
Once días son muchos para un cliente que está esperando.
Cuando Diego lo supo hizo una pregunta. Afecta a la velocidad de banda.
Dije que no. Después del cambio son 3,6 m/s.
Dijo, bien.
Nunca sacó los once días. Todavía me acuerdo de ese bien. No tenía nada de cortesía. Solo le importaba la velocidad de banda.
Tres semanas en El Callao, el armario en el muelle
El armario fue por mar de Shanghái a El Callao. Treinta y cuatro días de navegación.
Luego veintiún días parado en el muelle.
No fue el arancel. Fue el papeleo. Perú exige un registro de eficiencia energética para equipos eléctricos importados, que necesita una declaración de conformidad del fabricante y un manual en español. El manual estaba hecho con tiempo. La declaración no.
Ese documento aquí es rutina, cinco días de trámite. Cayó en el feriado nacional, la persona que lo sella no estaba, y esperamos doce días.
El armario en la terminal y la demora corriendo todos los días.
Diego paró la línea dos veces esperando repuestos, apañando con un armario viejo de almacén. No me metió prisa. Cada tres o cuatro días mandaba una foto del muelle, el armario en el patio bajo un plástico.
El día veintiuno los papeles estaban completos y despachó.
Llegó a planta a las cuatro de la tarde hora local. Lloviznaba mientras descargaban. La carretilla dejó el armario sobre la plataforma de hormigón junto a la trituración, yo lo veía por vídeo y les dije que echaran un plástico encima.
En mi lado eran las tres de la mañana.
Instalar el armario de un transportador de puerto mirando un móvil
Con el armario en su sitio, el cableado era la parte que menos me fiaba.
La línea está en la montaña y no hay contratista eléctrico al que llamar. Dos electricistas de Diego habían hecho baja tensión. Ninguno había montado un armario de variador.
Solo tenía un teléfono.
Él lo sostenía, yo miraba la pantalla. La señal era mala, la imagen se congelaba, y aprendió a dar un paso y pararse dos segundos.
Le pedí que empezara por la parte de atrás del armario. Entrada de cables, barra de tierra, prensaestopas, uno a uno.
Cuando llegó a la puesta a tierra le dije que parara. Había un solo conductor en la barra.
Pregunté cómo estaba unida la envolvente a la red de tierra de la planta.
Dijo, este está conectado.
Dije, eso es la unión de la puerta. La envolvente necesita su propio conductor, no menor de la mitad de la fase, hasta el electrodo más cercano.
No entendió lo de la mitad de la fase, así que le hice apuntar la cámara a los cables y medir con los dedos.
Tres intentos hasta que salió.
La reactancia de entrada se montó al revés una vez. Una reactancia no tiene sentido, pero los bornes están colocados por algo. Al revés, el cable tiene que hacer un codo cerrado, el radio no llega y el terminal carga con el esfuerzo.
Eso lo vi al día siguiente, en una foto.
Lo rodeé, dibujé una flecha roja y se lo devolví.
Lo volvió a montar y mandó una foto preguntando si así estaba bien.
Miré medio minuto y dije que sí.
En ese medio minuto estaba calculando ángulos. La foto estaba tomada en diagonal y no podía medir, así que leí la curva del cable al revés.
Lo que el trabajo remoto puede hacer es cazar los errores evidentes. Los pequeños siguen invisibles.
La noche que se quemó la resistencia de frenado
La puesta en marcha estaba para el tercer día.
Los dos primeros fueron en vacío. Motores desacoplados del reductor, comprobación de giro, consigna de frecuencia, paro de emergencia. Todo normal.
Tercer día con carga, empezando a la mitad, 750 t/h.
La banda arrancó, la tensión de bus subió de 620 a 655 y se mantuvo.
Yo miraba desde el otro lado del vídeo y pensé que estaba.
Cuarto día, piedra a tope, 1.500 t/h.
Diez de la mañana, banda a 3,6 m/s, los dos motores regenerando unos 60 kW cada uno, bus en 668.
A las diez cuarenta la tensión empezó a subir.
680, 700, 720.
Llamé a Diego y le dije que cortara la alimentación. Estaba coordinando la trituradora y tardó dos minutos.
A 760 se oyó un ruido dentro del armario.
No fue una explosión. Fue el chasquido seco del metal quemándose, audible incluso por el auricular.
Salió humo por las rejillas del techo del armario, primero blanco, luego negro.
Le dije que abriera el interruptor general de inmediato y que no abriera la puerta.
Preguntó por qué.
Dije que hay condensadores dentro y no están descargados.
Lo que marcó el termómetro infrarrojo
Esperamos veinte minutos con el interruptor abierto y abrimos la puerta.
Lo que se quemó fue el banco de resistencias de frenado.
Esa resistencia era un apaño. Estábamos esperando las unidades regenerativas y el cliente quería la línea en marcha. Entraron dos bancos en el armario, 20 kW nominales, diez por ciento de ciclo.
Tres hilos se habían partido, los extremos fundidos, una bolita en la punta de cada uno. Dos aisladores rajados. La pintura del armario había pasado de gris plata a marrón oscuro.
Diego pasó el termómetro infrarrojo y me leyó los números.
Envolvente de la resistencia 210 °C. La pletina de al lado 135 °C. Aire dentro del armario 89 °C.
Doscientos diez.
Esa temperatura no la creó la avería. Estaba antes de la avería. La ficha de ese modelo da una temperatura máxima de superficie de 180 °C.
O sea que durante un buen rato antes de quemarse estuvo trabajando por encima de temperatura.
Mandó una imagen térmica. El banco de resistencias en blanco, las paredes alrededor en naranja rojo, el armario entero como un horno.
Me quedé mirando esa imagen un buen rato.
El problema no era la calidad de la resistencia. Era que había dimensionado mal su régimen de trabajo.
Régimen de generación continua, por qué tiene que ser regenerativa
Después de quemarse la resistencia, la línea paró nueve días.
Las unidades regenerativas vinieron por avión desde China, dos, con reactancias y filtros. Cuatro días a Lima, dos de despacho, uno de subida a la montaña.
En esos nueve días escribí una cosa, doce páginas en español, y le pedí a Diego que las imprimiera y las pegara en la pared de la sala eléctrica.
La primera página era una frase.
Cuando un transportador genera en bajada, es una fuente, no una carga.
Las páginas siguientes explicaban a dónde va la energía.
La energía de los motores se rectifica a continua y se acumula en el bus. La capacidad es finita, la tensión es proporcional a la carga, y más carga significa más tensión.
Solo hay dos formas de bajar la tensión. Convertirla en calor o devolverla a la red.
El problema de la primera no es técnico. Es la cantidad de energía. 120 kW continuos son 2.880 kWh al día, 86.000 al mes. Esa energía podría volver a la red. En vez de eso se convierte en un viento caliente en una montaña.
La segunda forma es la unidad regenerativa. Convierte continua en alterna, sigue a la red en fase, la sigue en frecuencia y mantiene una tensión algo por encima de la red para que la energía salga.
La palabra clave es continua. Una unidad regenerativa está diseñada para servicio continuo. Su refrigeración va con el cien por cien de la carga, no con el diez.
En qué se diferencia el cableado de una unidad de frenado
Una unidad de frenado lleva dos conductores, positivo y negativo del bus, más uno a la resistencia. No se conecta a la red, no sincroniza, no necesita reactancia.
Una regenerativa lleva cinco. Positivo y negativo del bus, más tres fases de entrada. Las tres fases tienen que coincidir con la red, lo que implica medida de tensión de red, detección de cruce por cero y un bucle de enganche de fase.
La reactancia tiene que ir en serie en la entrada. La frecuencia de conmutación es de varios kilohercios, y sin ella los armónicos vuelven a la red y desordenan todo lo que está en la misma barra.
En la primera prueba arrancamos sin reactancia y la báscula de banda empezó a saltar.
No saltos pequeños. Saltos de diez toneladas y más.
Con la reactancia se quedó quieta.
Quién estaba subiendo la tensión del bus
El documento llevaba un gráfico. Tiempo en el eje horizontal, tensión de bus en el vertical.
El tramo plano es 620, sin energía entrando ni saliendo.
El tramo que sube es la regeneración. La tensión llega a 660, la unidad empieza a absorber y la tensión se queda sujeta.
Sin la unidad, esta línea sube hasta 780 y dispara.
Diego lo leyó y preguntó si subiendo el umbral de sobretensión dejaban de disparar.
Dije, sube el umbral y primero revientan los condensadores.
Los condensadores de bus suelen ser de 450 V, dos en serie para 620, lo que deja menos del veinte por ciento de margen. 780 ya está en el borde. Un poco más y perforan.
No preguntó más.
Reparto de carga en transportador de doble motor, cómo se ajusta
Dos motores en una banda. Lo que temes es que uno trabaje y el otro no haga nada.
Antes de la reforma eran dos motores idénticos con acoplamientos hidráulicos. En teoría la carga se reparte sola. En la práctica el nivel de aceite difiere, y las dos corrientes se quedaron treinta o cuarenta amperios separadas durante años.
Después de la reforma cada variador lleva un motor, y el reparto hay que hacerlo por control.
El método es maestro y esclavo. El maestro va en control de velocidad a la consigna de banda. El esclavo va en control de par, con la consigna de par viniendo del maestro por el enlace de comunicación.
Así los dos pares de salida se mantienen en proporción y ninguno se adelanta.
Aquí hay una trampa, y caí en ella el quinto día de puesta en marcha.
Maestro en velocidad, esclavo en par
Hay varias formas de hacer maestro esclavo. Nosotros usamos seguimiento de par.
El maestro calcula un porcentaje de par y lo manda por CAN o RS485. El esclavo lo toma como su propia consigna. Lo que entrega el maestro, lo entrega el esclavo.
Hay que considerar dos cosas.
La relación de transmisión. Si las dos relaciones difieren, el mismo porcentaje de par da pares distintos. Los dos reductores de esta línea son 26 a 1, lo que ahorró el problema.
El retardo de comunicación. La consigna tarda de unos milisegundos a unas decenas en llegar. La banda es un cuerpo elástico, y ese retardo se amplifica en fluctuación de tensión.
En la primera prueba el esclavo iba cuarenta milisegundos por detrás del maestro.
Cuarenta milisegundos suenan a poco, pero la banda se mueve. En cuarenta milisegundos recorre catorce centímetros. Esos catorce centímetros de diferencia de tensión se ven en la polea de cola, con la banda meciéndose de lado a lado.
El medio día que culpé a las comunicaciones
Cambié el ciclo de comunicación de veinte milisegundos a cinco. El balanceo se redujo a la mitad. No desapareció.
El problema resultó no estar en las comunicaciones. Estaba en el filtro.
La consigna de par del esclavo llevaba un filtro de primer orden con constante de doscientos milisegundos. Estaba para rechazar ruido, y también estaba arrastrando la respuesta.
A cincuenta milisegundos el balanceo se fue.
Me pasé ese medio día sospechando del enlace. El enlace estaba bien.
Una parada cuesta 1.100 toneladas de alimentación, lo que se pierde es el horno
Cuando la línea quedó estable, Diego me pidió un informe de ahorro energético.
No se lo di.
Le dije que esta línea a plena carga no ahorra energía. La banda es carga de par constante. El mismo tonelaje necesita el mismo trabajo. El variador va al 97 por ciento de rendimiento contra el 93 del arranque directo con acoplamiento. Esa es toda la diferencia.
No lo entendió. Preguntó, entonces para qué cambiar.
Así que le di otra cuenta.
Antes de la reforma la línea se atascaba once veces al mes, cuarenta y cinco minutos cada vez. A 1.500 t/h son 1.125 toneladas de piedra no entregadas por evento. Once eventos, 12.375 toneladas.
El número parece grande, pero no es producción perdida. El parque tiene material. La banda puede parar cuarenta y cinco minutos y el horno sigue comiendo. La pérdida empieza cuando la parada pasa del colchón.
El parque está diseñado para seis horas. Si lo arreglas dentro de seis horas el horno ni se entera. Pasadas seis horas el nivel baja a la línea de alarma y el horno empieza a recortar.
De esas once paradas, tres fueron bandas enterradas. Una banda enterrada hay que sacarla a pala y luego probarla, siete u ocho horas cada una. En esas tres, el horno bajó un veinte por ciento durante seis horas.
Esta planta hace 5.000 toneladas de clínker al día. Un veinte por ciento menos durante seis horas son 250 toneladas que no se producen.
Tres veces, 750 toneladas.
En el primer mes tras la reforma hubo una parada, veintitantos minutos, los electricistas la sacaron y se reanudó. El horno no bajó.
750 toneladas al mes son 9.000 al año. A doce dólares la tonelada de margen de clínker, 108.000 dólares.
El armario, las unidades regenerativas, el flete, el despacho y la instalación fueron 55.000 dólares.
Retorno algo más de seis meses.
La cuenta de la electricidad también la hice. Un 6,5 por ciento al año, algo más de 16.000 dólares. Contra 108.000 no merecía un informe propio.
Dibujé las dos cuentas lado a lado en una hoja y se la mandé.
Contestó que ese número se lo llevaba al gerente de planta.
Kit de reforma con variador para transportador de banda, las preguntas
La línea lleva algo más de cinco meses funcionando. Dos paradas, las dos por piedra grande en la alimentación.
Lo puse todo en una lista para quien reforme una banda en bajada después.
Primero el servicio. Longitud, ancho de banda, velocidad, inclinación, desnivel. En subida, plano o en bajada. Cuánto mide el tramo en bajada y si tiene un tramo plano dentro. Qué material es, tamaño, densidad aparente, humedad.
Luego la carga. Toneladas por hora. Si la banda está cargada al arrancar y cuánto. Si tiene historial de atascos y cómo se resuelven.
Después los motores. Cuántos, de qué tamaño, tensión y frecuencia, número de polos, corriente nominal. Si hay encoder y si se puede añadir. Si las relaciones de los reductores coinciden.
Luego la red. Tensión de entrada, frecuencia, capacidad del transformador. Si hay algo en la misma barra sensible a armónicos, básculas, dosificadores, PLC. Requisitos de factor de potencia.
Después el frenado, y esto es lo que importa. Potencia neta regenerada en la bajada y cómo se calculó. Continua o intermitente. Si es continua, con qué potencia se dimensiona la unidad y cómo se resuelve la refrigeración.
Al final el servicio técnico. Altitud, temperatura ambiente, polvo. Cómo llegan los repuestos, dónde está el punto más cercano. En qué idioma va el manual y qué documentos de importación pide el país.
Con esos seis grupos la selección no se va muy lejos.
315 kW pesado, doble accionamiento maestro esclavo, regeneración. Esa configuración lleva más de cinco meses con el bus estable entre 640 y 660 y ni un disparo.
El único susto fue en septiembre, cuando entró una piedra de 800 mm y atascó la boca de la trituradora. La banda quedó enterrada cuarenta minutos. Ese fue mecánico. El variador aguantó la corriente en el límite y no se quemó nada.
Después de eso Diego puso una parrilla delante de la trituradora.
Los nombres de planta, la ubicación y parte de los datos de operación han sido modificados para proteger al cliente. El método y el razonamiento no han cambiado, y todas las cifras se pueden recalcular con sus propios datos.
Datos del proyecto
- Correa
- Transportador en bajada de 1.850 m, 120 m de desnivel, 1.500 t/h de caliza
- Motores
- 2 x 315 kW, 440 V, 60 Hz, 4 polos, 1.785 rpm
- Potencia regenerada
- 120 kW netos continuos, de 490 kW de energía potencial
- Variador
- 315 kW pesado, pareja maestro esclavo, unidades regenerativas con reactancias y filtros EMI
- Resultado
- Bus estable entre 640 y 660 V, sin disparo por sobretensión en cinco meses
- Retorno
- 55.000 USD instalados, algo más de seis meses sobre la producción del horno
Fotografías del proyecto
Guía sectorial de esta aplicación
Este proyecto pertenece al sector Minería y procesamiento de minerales. La guía recoge el régimen de servicio, la maquinaria y las reglas de selección de ese sector.
Leer la guía de Minería y procesamiento de minerales